
«Чистый на просвет» — так сварщики говорят о стыке, который прошёл неразрушающий контроль: радиографию (просвечивание) или ультразвук. На снимке не должно быть пор, трещин, непровара и шлаковых включений. Добиться этого можно только одним способом — не пропуская ни одного шага: от разделки кромок до облицовочного шва. Ниже разбираем ручную дуговую сварку стальных труб электродами с основным покрытием — именно так варят большинство ответственных стыков.
Главное правило: режимы, разделку и допуски на конкретный объект задаёт технологическая карта. Цифры в статье — ориентиры из практики, а не замена ей.
Варят не диаметр, а стенку
Сложность стыка определяет толщина стенки, а не диаметр трубы. Большой диаметр означает длинный шов и больше тепла, которое труба успевает отвести, но приёмы остаются теми же. Удобная учебная труба — 219 мм со стенкой около 8 мм: она достаточно массивна, чтобы металл не перегревался, и на ней отрабатываются все положения — от нижнего до потолочного.
Разделка кромок
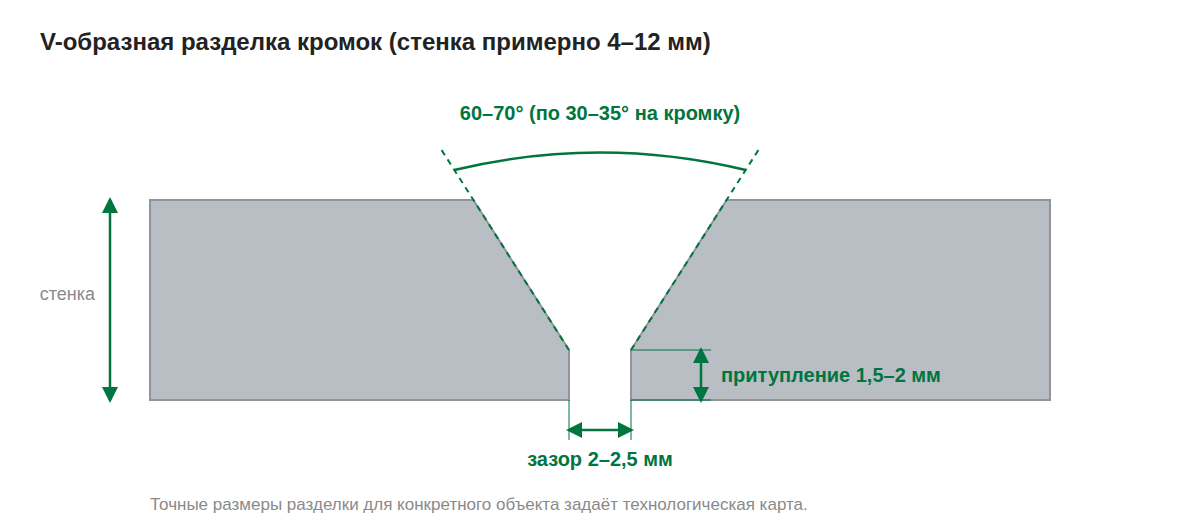
Для стенки примерно от 4 до 12 мм обычно делают V-образную разделку: скос каждой кромки около 30–35°, то есть общий угол раскрытия 60–70°, притупление 1,5–2 мм. На стенках толще применяют более сложную разделку — её форма указана в технологической карте. Тонкостенные трубы иногда варят и без скоса кромок, но для стыков под радиографический контроль это исключение, а не правило.
Притупление и угол скоса напрямую влияют на корень. Слишком тонкое притупление или слишком широкая разделка дают большое «окно» в корне, металл проваливается внутрь. Слишком толстое притупление — риск непровара.
Зачистка
Кромки и прилегающий металл зачищают до блеска непосредственно перед сваркой, а не накануне. После газовой резки снимают окалину и весь металл, изменивший цвет от нагрева. Изнутри трубы зачищают полосу не менее 10 мм от притупления, снаружи — шире, с запасом за край будущего шва. Ржавчину выбирают полностью, масло и краску удаляют растворителем. Для этого подойдут зачистные круги на болгарку.
Сборка стыка
Трубы собирают в центраторе — например, наружном звенном ЦЗН-219 для трубы 219 мм. Приваривать к трубе уголки и скобы для выравнивания нельзя: это лишние концентраторы напряжений и места для дефектов.
Смещение кромок держите минимальным, допуск на него есть в нормативе на ваш объект. Зазор обычно выставляют 2–2,5 мм; удобный калибр — огарок или электрод со сбитой обмазкой нужного диаметра. Учтите, что прихватки стягивают стык, и после них зазор становится меньше.
Электроды и их подготовка
Корень чаще всего варят электродами с основным покрытием диаметром 2,5–2,6 мм — например, ЛБ-52У 2,6 мм, на тонкой стенке — 2 мм. Для заполнения и облицовки стенки около 8 мм берут 3–3,2 мм: ЛБ-52У 3,2 мм или УОНИ-13/55. На объектах, подконтрольных Ростехнадзору, марку электродов определяет технологическая карта, а не предпочтения сварщика.
Покрытие основных электродов впитывает влагу из воздуха, а влага — прямой путь к порам. Перед работой электроды прокаливают в печи по режиму с пачки; для основного покрытия он обычно около 350–400 °C в течение одного-двух часов. После прокалки их держат в термопенале и берут небольшими порциями, а не на весь день. Сушить электроды пламенем резака нельзя: открытый огонь повреждает обмазку. Весь выбор — в разделе печей и термопеналов.
Электроды с основным покрытием обычно варят на постоянном токе обратной полярности: плюс на электроде, минус на изделии. Допустимый род тока и полярность для конкретной марки указаны на пачке. Для этого подойдёт сварочный инвертор MMA со стабильной дугой.
Прихватки
Прихватка — это участок будущего корня, поэтому её варят так же тщательно, теми же электродами и не менее опытные сварщики. Число и длина прихваток зависят от диаметра трубы. Расставляйте их так, чтобы стык не стягивало при дальнейшей сварке. Перед сваркой корня концы прихваток зачищают на клин, чтобы корневой шов плавно на них набегал.
На трубе 219 мм ставят не меньше четырёх прихваток, равномерно по окружности. Есть и приём, который сохраняет разделку нетронутой: трубы скрепляют через «мостики» — короткие, по 15–20 мм, отрезки прутка или арматуры, приваренные поперёк стыка к наружной поверхности. По мере того как корень доходит до мостика, его срезают и зачищают место крепления. В этом случае в корне нет чужого металла прихваток, но решение о таком способе принимают по технологической карте.
Корень шва — главный этап
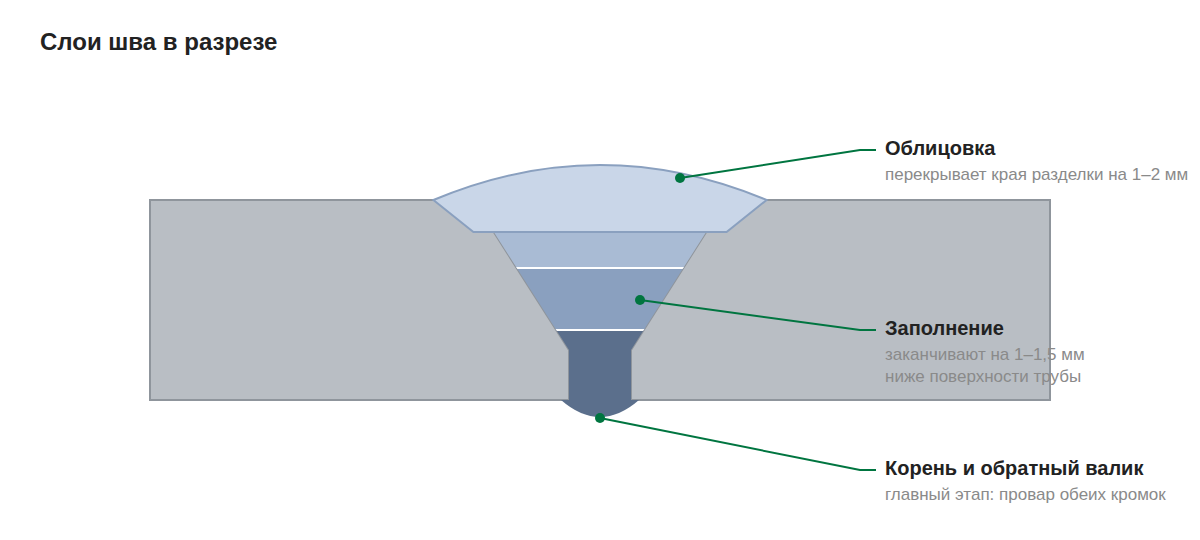
Почти все проблемы «на просвет» рождаются в корне. Задача — проплавить обе кромки и сформировать ровный обратный валик изнутри трубы.
- Дугу держите короткой: покрытие электрода почти касается кромок с обеих сторон. Длинная дуга хуже защищает металл и роняет его внутрь.
- Электрод ведите перпендикулярно оси шва с небольшим наклоном по ходу сварки. Лишних колебаний не делайте, сварку ведите медленно.
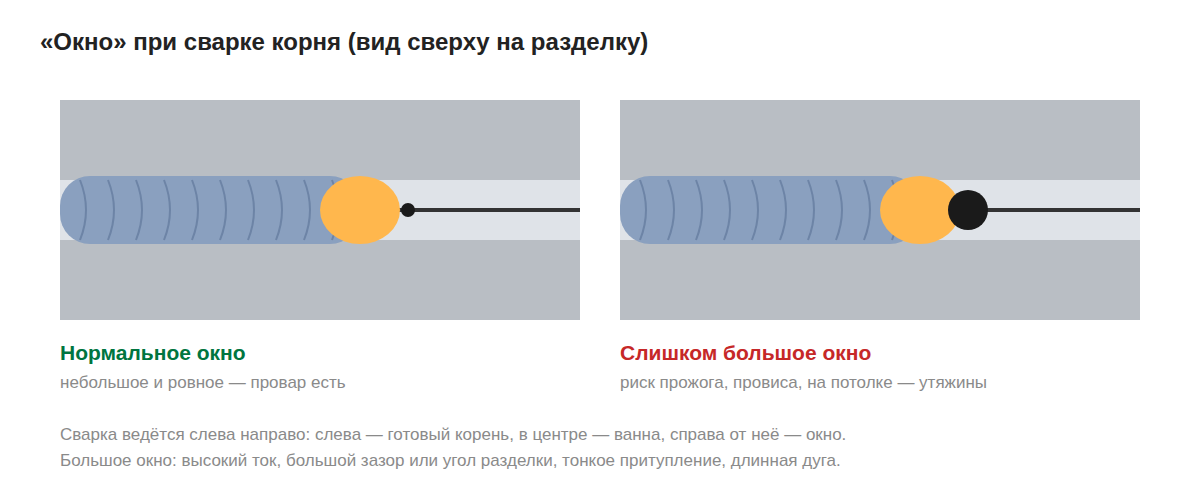
- Следите за «окном» — небольшим отверстием, которое образуется при сплавлении кромок. Оно должно быть ровным и небольшим, в несколько миллиметров. Окно есть — провар есть; обратный валик при этом формируют движением и углом электрода.
- Большое окно — признак слишком большого тока, зазора или угла разделки, тонкого притупления или длинной дуги. На потолке это почти гарантированная утяжина (западание корня внутрь трубы).
- Не отрывайте электрод без необходимости: каждое начало и конец шва — вероятное место поры или трещины.
- Ток подбирайте так, чтобы металл застывал сразу за электродом, почти мгновенно. Если ванна долго остаётся жидкой, металл успевает насытиться газами и на потолке стекает.
- Обратный валик держите небольшим. Крупный валик дольше остывает, сильнее контактирует с воздухом внутри трубы и чаще содержит поры.
Места начала и окончания каждого электрода обязательно зачищают. Новый электрод зажигают чуть позади кратера предыдущего, чтобы переплавить стартовый участок. Если после зачистки корня видны поры или трещины, их вышлифовывают или вырезают отрезным кругом до чистого металла. Надеяться переплавить дефект следующим слоем бесполезно: на снимке он останется.
Порядок сварки неповоротного стыка
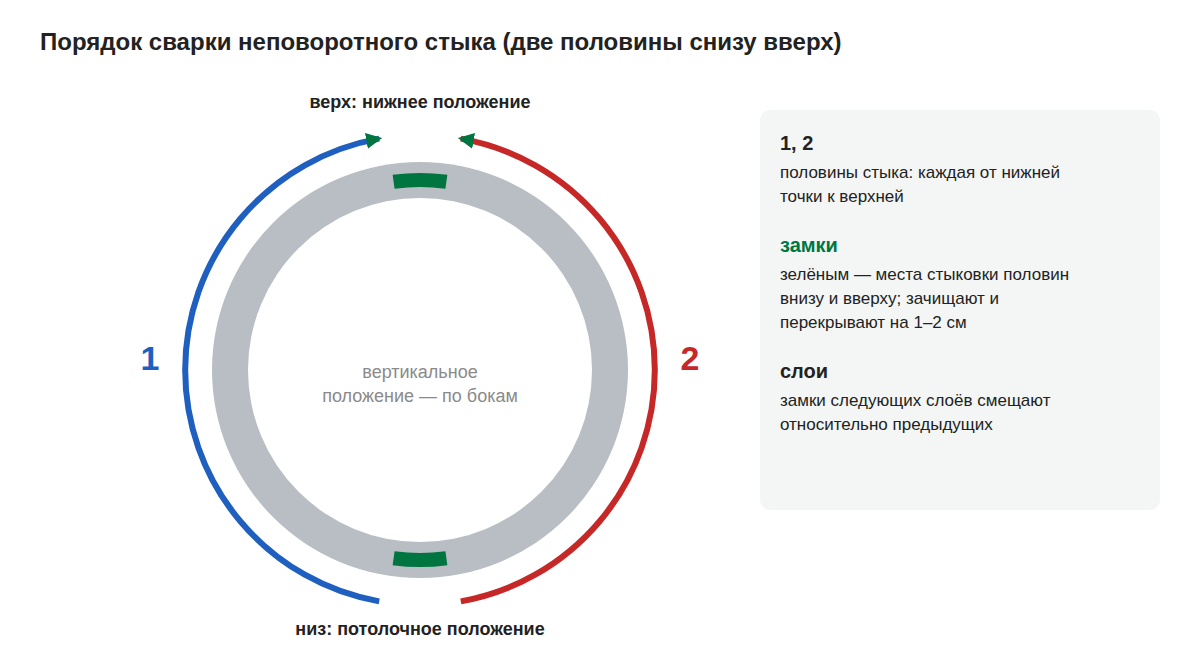
Если трубу нельзя поворачивать, стык проходит все пространственные положения: потолочное внизу, вертикальное по бокам и нижнее сверху. Электродами с основным покрытием такой стык обычно варят двумя половинами снизу вверх — от нижней точки к верхней сначала по одной стороне, затем по другой. В нижней и верхней точках половины перекрывают друг друга на 1–2 см, предварительно зачистив «замок» — место окончания первой половины. Замки следующих слоёв смещают относительно замков предыдущих, чтобы места возможных дефектов не оказались друг над другом.
На магистральных трубопроводах корень иногда ведут сверху вниз электродами с целлюлозным покрытием — это отдельная технология со своими электродами и режимами. Большинство электродов с основным покрытием рассчитаны на сварку снизу вверх; направление и марку определяет технологическая карта.
Каждое положение ведёт себя по-своему. На вертикали ванна наиболее послушна, поэтому учиться начинают с неё. На потолке металл стремится стечь наружу, внутри трубы остаётся западание — утяжина. Сверху, в нижнем положении, жидкий металл норовит провалиться внутрь трубы, и корень легко прожечь. Переходы между положениями — самые капризные участки, на них следите за окном особенно внимательно.
Заполнение
Этот слой проще корня, если сам корень плотный и зачищен. Короткая дуга, уверенный ток, правильный угол электрода — металл ложится ровно. Не задевайте дугой края разделки: они понадобятся как направляющие для облицовки. Заполнение заканчивают примерно на 1–1,5 мм ниже поверхности трубы — в такую канавку облицовка ложится без подрезов.
Ток не завышайте: перегрев ухудшает структуру металла шва и околошовной зоны. Если электроду не хватает тока на заполнение, правильнее перейти на больший диаметр.
Облицовка
Облицовочный шов должен перекрывать края разделки примерно на 1–2 мм с каждой стороны. Дуга короткая, по краям шва — короткая задержка, чтобы заполнить кромку и не оставить подреза. Усиление делают невысоким и плавным; его высоту и ширину шва для вашей трубы задаёт технологическая карта.
Внешние условия
Главный враг корня — движение воздуха. Ветер сдувает защитный газ от покрытия, а сквозняк внутри трубы вытягивает его с обратной стороны шва. Место сварки закрывают от ветра, концы трубы заглушают. В холод и на толстых стенках может понадобиться подогрев — режим также указан в технологической карте.
Контроль стыка
Прежде чем стык уйдёт на радиографию или ультразвук, его осматривают и измеряют: визуальный и измерительный контроль отсеивает подрезы, наружные поры, незаплавленные кратеры, смещение кромок и отклонения размеров шва. Изнутри, если есть доступ, проверяют обратный валик. Радиографический контроль показывает объёмные дефекты — поры и шлаковые включения, а также непровар; ультразвук лучше находит плоские дефекты вроде трещин. Какой метод и в каком объёме применять, какие дефекты допустимы — определяют нормативы на объект. Исправленный участок контролируют повторно.
Типичные дефекты и их причины
| Дефект | Частые причины |
|---|---|
| Непровар корня | малый зазор, толстое притупление, мало тока, длинная дуга |
| Утяжина и провис корня | большой зазор или угол разделки, тонкое притупление, перегрев |
| Поры | сырые электроды, ветер и сквозняк, грязные кромки, длинная дуга, частые обрывы |
| Поры в начале и конце электрода | не зачищены стартовые и концевые участки |
| Подрезы | высокий ток, нет задержки по краям шва |
| Шлаковые включения | плохо зачищен предыдущий слой |
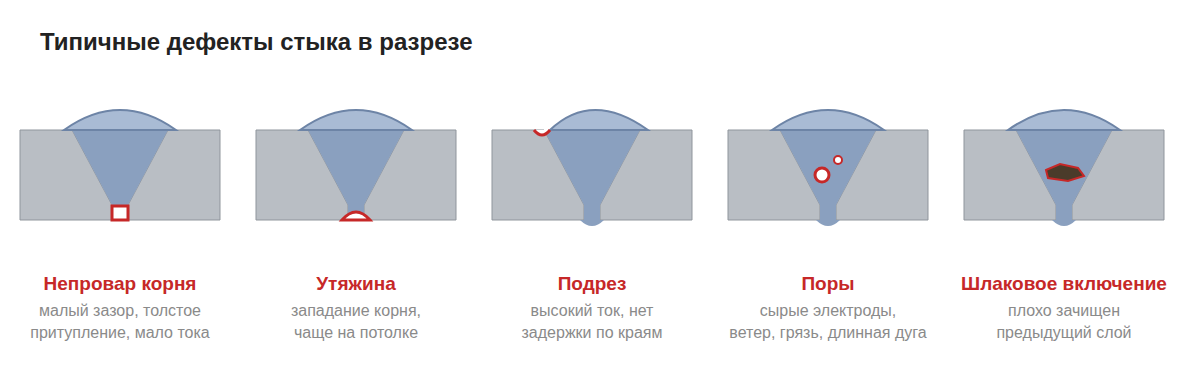
Если пористость в корне массовая и уходит вглубь, стык не ремонтируют, а вырезают с запасом по обе стороны шва. Если поры появляются на правильно подготовленном стыке, проверьте партию электродов и сварочный аппарат.
Как набить руку
Первое упражнение для тех, у кого не получается корень. Возьмите пластину толщиной около 10 мм, поставьте вертикально и на минимальном токе сплавьте электрод целиком, не отрывая дугу. Цель — научиться держать постоянное расстояние между электродом и металлом. Затем то же самое на пластине под 45° и в потолочном положении. Наблюдайте, как угол электрода влияет на поведение шлака. После этого нормальный ток на трубе будет ощущаться совсем иначе.
Второй шаг — две пластины, собранные на прихватках с зазором как на трубе. Корень на них сначала варят в вертикальном положении, и только когда он получается уверенно, переходят к потолку.
Третий шаг — учебная катушка: короткий отрезок трубы 159–219 мм со стенкой около 8 мм и длиной 200–300 мм. Короткая катушка позволяет заглянуть внутрь и сразу оценить обратный валик по всей окружности. Готовят её так же, как настоящий стык: разделка, зачистка, зазор, прихватки. На катушке удобно отработать переходы между положениями и замки.
Если трубы нужно просто соединить на даче, без контроля качества, требования проще — об этом в статье о сварке труб в дачных условиях.
Электроды, печи и термопеналы для прокалки, центраторы и круги, о которых шла речь, есть в каталоге ТД «Дока».
Коротко: правила чистого стыка
- Правильная разделка и зачистка до блеска.
- Сборка в центраторе с минимальным смещением.
- Прокалённые электроды из термопенала.
- Короткая дуга и сварка без лишних обрывов.
- Ток по толщине стенки и положению шва.
- Зачистка каждого начала и конца электрода, вырезка дефектов.
- Защита стыка от ветра и сквозняка.
