




В аргонодуговой сварке дуга горит между неплавящимся вольфрамовым электродом и деталью, а зона сварки защищена аргоном. Способ выбирают там, где важны чистота шва и работа с материалами, которые не варятся обычным электродом: нержавеющая сталь, алюминий, титан, тонкостенные детали.
Выбор горелки
Охлаждение. Воздушное — до токов порядка 150–200 А и при работе с перерывами. Жидкостное — для продолжительной сварки на больших токах; горелка легче и тоньше при той же мощности, потому что не нужен массивный радиатор.
Длина рукава и тип подключения подбираются под аппарат и рабочее место.
Конструкция головки — жёсткая или гибкая, с поворотной шеей. Гибкая удобна при сварке в стеснённых условиях, когда подобраться к шву прямой горелкой невозможно.
Расходные части
Вольфрамовые электроды различаются легирующими добавками и маркируются цветом торца. Электроды с оксидом лантана и церия работают на постоянном токе по сталям, чистый вольфрам и электроды с цирконием — на переменном токе по алюминию. Заточка электрода влияет на форму дуги: острый конус даёт узкий шов и глубокое проплавление.
Цанги и цангодержатели подбираются под диаметр электрода — 1,6, 2,4, 3,2 мм и другие. Комплект должен совпадать: цанга одного диаметра с электродом другого не обеспечит ни контакта, ни фиксации.
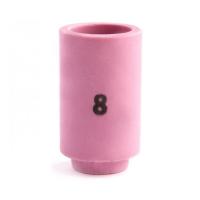
Сопла керамические, разного диаметра. Крупное сопло даёт более широкую защитную зону, что важно при сварке нержавейки и титана.
Колпачки — короткие и длинные, в зависимости от вылета электрода и удобства работы.
Газ
Для TIG нужен аргон высокой чистоты и регулятор расхода с ротаметром. Расход подбирается по диаметру сопла: избыточный поток создаёт турбулентность и подсасывает воздух, ухудшая защиту, — больше не значит лучше.

