
Резак режет ту толщину, на которую рассчитан установленный мундштук. Поставили слишком маленький — металл не прорезается или рез идёт медленно; слишком большой — лишний расход кислорода и широкий рез. Разберём, как устроены мундштуки, как подобрать номер под толщину и почему один и тот же номер у разных резаков означает разное. Все цифры — из паспортов резаков «Редиус», которые продаёт ТД «Дока».
Наружный и внутренний мундштук
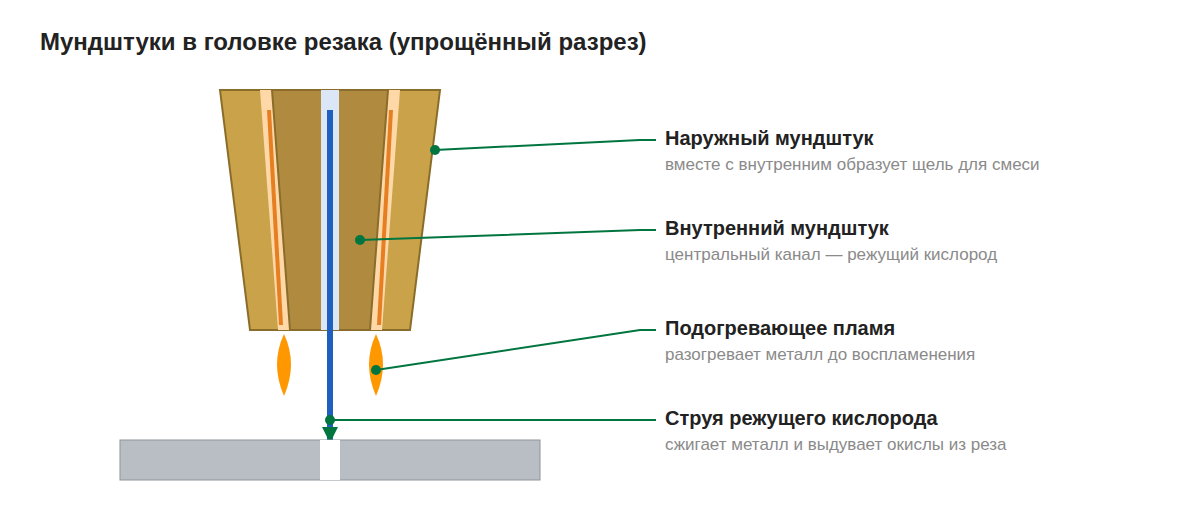
В головке резака стоят два мундштука. Через внутренний по центральному каналу идёт режущий кислород, который сжигает металл. Через наружный — точнее, через щель между наружным и внутренним мундштуком — выходит горючая смесь подогревающего пламени, которое разогревает металл до температуры воспламенения.
В инжекторных резаках горючий газ смешивается с кислородом ещё в наконечнике. В трёхтрубных резаках «Редиус» смешение происходит прямо в мундштуке — поэтому их мундштук называют газосмесительным. Для ацетилена у трёхтрубных резаков вместо пары мундштуков ставится моноблок ANM.
Номер мундштука и толщина: у каждой серии своя таблица
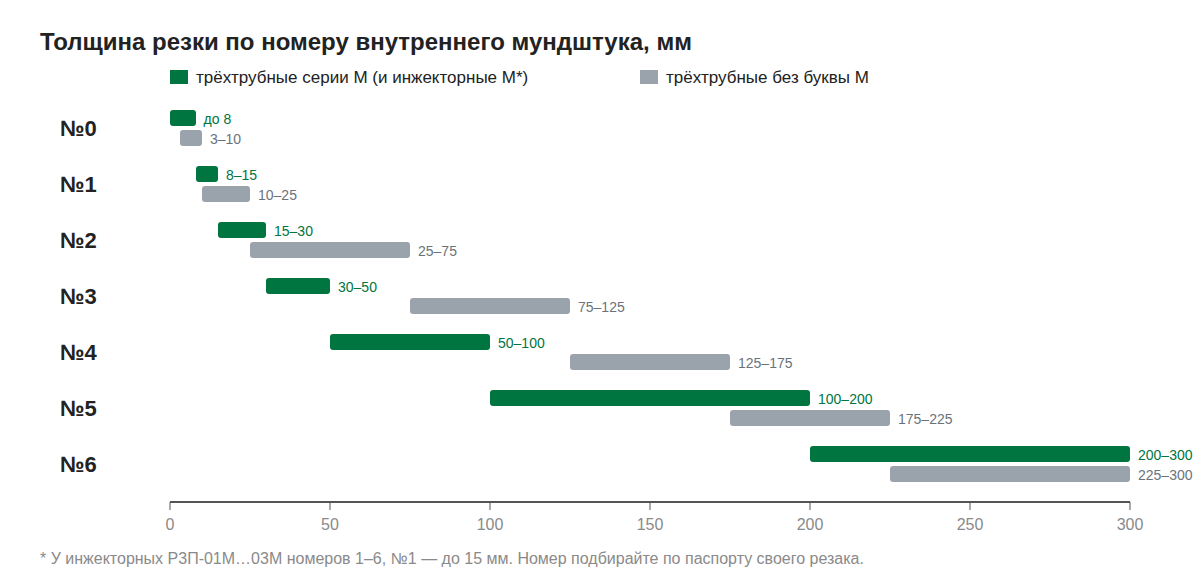
Главное, что нужно знать: номер мундштука не универсален. В трёх сериях пропановых резаков «Редиус» за одним и тем же номером закреплены разные толщины:
| № внутреннего | Инжекторные Р3П-01М, -02М, -03М | Трёхтрубные серии М (Р3П-30М…33М) | Трёхтрубные без М (Р3П-31, -32, -33) |
|---|---|---|---|
| 0 | — | до 8 мм | 3–10 мм |
| 1 | до 15 мм | 8–15 мм | 10–25 мм |
| 2 | 15–30 мм | 15–30 мм | 25–75 мм |
| 3 | 30–50 мм | 30–50 мм | 75–125 мм |
| 4 | 50–100 мм | 50–100 мм | 125–175 мм |
| 5 | 100–200 мм | 100–200 мм | 175–225 мм |
| 6 | 200–300 мм | 200–300 мм | 225–300 мм |
Например, мундштук №3 у трёхтрубного резака серии М рассчитан на 30–50 мм, а у резака без буквы М — на 75–125 мм. Поэтому подбирайте номер по паспорту своего резака, а при заказе запасных мундштуков указывайте серию.
Наружный мундштук меняют реже: у инжекторных резаков и трёхтрубных серии М наружный №1 работает с внутренними номерами до 4-го, а для толщины от 100 мм нужен наружный №2.
Давление и расход для каждого номера
С ростом номера растут давление и расход кислорода. Для трёхтрубных резаков серии М на пропане паспорт даёт такие режимы:
| № | Толщина, мм | Давление кислорода, кгс/см² | Расход кислорода, м³/ч | Расход пропан-бутана, м³/ч |
|---|---|---|---|---|
| 0 | до 8 | 2,5 | 3,1 | 0,30 |
| 1 | 8–15 | 3,5 | 4,1 | 0,41 |
| 2 | 15–30 | 4,0 | 5,8 | 0,49 |
| 3 | 30–50 | 4,2 | 8,6 | 0,49 |
| 4 | 50–100 | 5,0 | 13,8 | 0,62 |
| 5 | 100–200 | 7,5 | 23,0 | 0,68 |
| 6 | 200–300 | 10 | 33,2 | 0,86 |
Давление пропан-бутана для этих резаков — 0,01–1,5 кгс/см² на номерах 0–4 и 0,2–1,5 кгс/см² на номерах 5 и 6. У инжекторных резаков серии М режимы по номерам 1–6 совпадают с этой таблицей. У трёхтрубных резаков без буквы М таблица своя: давление кислорода 3–5 кгс/см² на №0 и 5–7 кгс/см² на остальных номерах, давление пропан-бутана — от 0,2 до 0,5 кгс/см².
Хватит ли редуктора
Таблица режимов сразу показывает, какой нужен кислородный редуктор. Для мундштука №6 нужно 10 кгс/см², то есть 1,0 МПа, и 33,2 м³/ч кислорода. Редуктор БКО-25 по ГОСТу даёт до 0,8 МПа и 25 м³/ч — для толстого металла его не хватит. Редуктор на 50 м³/ч с рабочим давлением до 1,25 МПа, например БКО-50-2 «Нева», закрывает весь диапазон. Подробнее — в статье «Как выбрать газовый редуктор».
Расход стоит учитывать и при планировании работ: на мундштуке №6 резак тратит больше 33 м³ кислорода в час, то есть стандартного баллона хватает ненадолго. Для толстого металла заранее подумайте о запасе кислорода или о рампе.
Пропан или ацетилен
Мундштуки для пропана и ацетилена разные. По паспортам трёхтрубных резаков «Редиус» пропановый резак Р3П может работать на ацетилене, а ацетиленовый Р2А — на пропане, но только при смене мундштучной группы. У инжекторных резаков исполнение выбирают при покупке: Р2А-М — для ацетилена, Р3П-М — для пропан-бутана или природного газа. На каждом мундштуке по ГОСТу указаны номер и исполнение: А — ацетилен, П — пропан.
Совместимость с мундштуками других производителей
По паспорту трёхтрубные резаки «Редиус» совместимы с газосмесительными мундштуками других фирм — «Донмет», «Корд», Messer Griesheim, GCE и других. Для инжекторных резаков такой оговорки в паспорте нет: для них берите мундштуки своей серии.
Как подобрать номер на практике
- Определите толщину металла и найдите в паспорте своего резака номер, в диапазон которого она попадает.
- Выставьте давление кислорода и горючего газа по таблице паспорта для этого номера.
- Проверьте, есть ли нужный мундштук в комплекте. Недостающие номера докупают отдельно — например, внутренние мундштуки Р №0…№6 для трёхтрубных резаков или мундштуки Р3П для инжекторных.
Уход за мундштуками
Паспорта «Редиус» требуют держать резак в чистоте и периодически очищать мундштуки от нагара и брызг металла наждачным полотном или мелким напильником; для каналов удобен набор для чистки мундштуков. После обратного удара мундштук нужно прочистить, продуть и подтянуть вместе с гайками, а затем проверить герметичность соединений резака. О причинах обратного удара — в статье о безопасности газовой сварки и резки.
Мундштуки, резаки и запасные части к ним — в разделах пропановых резаков «Редиус» и запасных частей ТД «Дока». Как выбрать сам резак, рассказано в статье «Как выбрать газовый резак».
Вопросы и ответы
Подойдёт ли мундштук №3 от одного резака к другому?
Не обязательно. У трёхтрубных резаков «Редиус» серии М мундштук №3 рассчитан на 30–50 мм, а у моделей без буквы М — на 75–125 мм. Подбирайте мундштук по серии своего резака.
Какой мундштук нужен, чтобы резать металл 20 мм?
У инжекторных и трёхтрубных резаков «Редиус» серии М — №2 (15–30 мм), у трёхтрубных без буквы М — №1 (10–25 мм).
Почему на толстом металле резак «не тянет»?
Чаще всего не хватает давления или расхода кислорода: для мундштуков №5 и №6 нужно 7,5–10 кгс/см² и 23–33 м³/ч. Проверьте, рассчитан ли на это ваш редуктор, и не заканчивается ли кислород в баллоне.
Чем чистить мундштук?
Паспорт рекомендует наждачное полотно или мелкий напильник для наружной поверхности; каналы удобно чистить специальным набором прочисток.
