
Почему прилипает электрод и откуда поры, какой должна быть дуга, угол и скорость по рекомендациям ESAB и Miller, как читать валик и как собрать первую конструкцию, чтобы её не повело.
Первые швы почти у всех получаются похожими: электрод прилипает, дуга гаснет, валик выходит то бугристым, то в брызгах и порах. Сварочный аппарат тут обычно ни при чём — мешают несколько типичных ошибок, и каждую можно исправить. Разберём их по ходу работы: подготовка, зажигание дуги, сам шов, первая конструкция.
Речь только о ручной дуговой сварке покрытыми электродами. Ошибки с редукторами, резаками и горелками собраны в статье о работе с газосварочным оборудованием, а требования охраны труда — в статье о технике безопасности при электросварке. Цифры по дуге, углу электрода и скорости взяты из учебных материалов и инструкций производителей сварочного оборудования ESAB, Miller и Lincoln Electric, требования — из ГОСТов и Правил № 884н. Если совет взят из практики, это сказано прямо.
Ошибки до первой дуги
Электроды «какие были». Будет ли электрод вообще гореть на вашем аппарате, написано на пачке. Последняя цифра обозначения по ГОСТ 9466-75 — род тока и полярность: 0 значит только постоянный ток обратной полярности, и на трансформаторе переменного тока такой электрод не заработает. Цифра перед ней — разрешённые положения шва. Из практики: учиться проще на рутиловых электродах типа Э46 вроде МР-3 или АНО-21 — они легко зажигаются и ровно горят. Как прочитать обозначение целиком — в статье «Как выбрать электроды».
Сырые электроды. Покрытие электрода тянет влагу из воздуха. Отсыревший электрод трудно зажечь, он «стреляет» брызгами, а шов выходит в порах. Пачки держат в сухом тёплом помещении. Отсыревшие электроды прокаливают в печи по режиму, который производитель печатает на упаковке, а прокалённые до работы держат в термопенале — печи и термопеналы есть в каталоге.
Полярность наугад. У инвертора постоянного тока два гнезда, «плюс» и «минус». При обратной полярности электрод подключают к «плюсу», а деталь — к «минусу», при прямой — наоборот. Какая нужна, указано на пачке.
Маска не под этот ток. Степень затемнения выбирают по току. ГОСТ Р ЕН 379-2011 рекомендует для сварки покрытыми электродами шифр 9 при токе 60–70 А и 10 при 100–125 А. Из практики: «хамелеон», забытый в режиме зачистки (GRIND), при сварке не темнеет, поэтому переключатель проверяют до того, как зажечь дугу. Подробнее — в статье «Как выбрать сварочную маску».
Клемма где придётся. Второй кабель аппарата — обратный провод — должен идти к самой детали. Провода заземления, трубы водопровода, газопровода и вентиляции, металлоконструкции здания вместо него использовать нельзя — так требуют Правила по охране труда при выполнении электросварочных и газосварочных работ (приказ Минтруда № 884н, п. 58). Из практики: клемму ставят на зачищенный металл поближе к шву — через ржавчину и краску контакт плохой, и дуга горит неровно.
Удлинитель на катушке. Из практики: удлинитель разматывают целиком, потому что свёрнутый на катушке кабель под нагрузкой нагревается. Длинный тонкий кабель вдобавок «съедает» напряжение, и аппарату труднее держать дугу. Какое сечение и длину удлинителя допускает ваш аппарат, смотрите в его инструкции.
Синтетика вместо спецодежды. Одежда сварщика должна защищать от дуги, искр и брызг металла. Синтетику, которая от них разрушается, загорается или спекается на горячем, Правила № 884н запрещают (п. 58). Нужны огнестойкая куртка, краги и закрытая обувь. Из практики: куртку застёгивают доверху, а брюки выпускают поверх ботинок, чтобы окалина не падала внутрь.
Зажигание: электрод прилипает или дуга рвётся
Lincoln Electric в руководстве к сварочному аппарату описывает типичную ошибку новичка: дугу пытаются зажечь резким тычком электродом в пластину. В итоге электрод либо прилипает, либо дуга тут же обрывается. Правильно — провести электродом по металлу, как спичкой по коробку, и сразу приподнять его примерно на 3 мм.
Если электрод прилипает раз за разом, причин обычно две. Miller называет «липкость» при зажигании признаком слишком малого тока, а ещё электрод прилипает, если держать его слишком близко к металлу. Многие инверторы помогают с поджигом: у них есть функции горячего старта и защиты от залипания. Есть ли они у вашего аппарата и как настраиваются, сказано в инструкции к нему.
Из практики: прилипший электрод отрывают коротким движением держателя в сторону. Если он не поддаётся, его освобождают из держателя и снимают, когда он остынет.
Шов: дуга, ток, угол и скорость
Длинная дуга. Частая ошибка: Miller отмечает, что многие новички держат слишком длинную дугу и получают грубый валик с массой брызг. Длина дуги не должна быть больше диаметра металлического стержня электрода, то есть для электрода 3 мм — около 3 мм; так советуют и Miller, и ESAB. Длинная дуга даёт брызги, подрезы и поры. Электрод по ходу сварки сгорает, поэтому его всё время подают к ванне, сохраняя расстояние.
Ток не по электроду. Ток под каждый диаметр электрода смотрят на пачке — его там печатает производитель. По описанию Miller, при малом токе электрод липнет, а дуга гаснет или «заикается». При большом ванна становится слишком жидкой и плохо слушается, а электрод перегревается: покрытие обгорает, когда электрод израсходован лишь наполовину, иногда он даже светится.
Неверный угол. В нижнем положении электрод держат почти перпендикулярно шву, а его верхний конец наклоняют по ходу сварки на 5–15° (Miller; ESAB для нижнего положения называет 5–10°). Если наклонить электрод сильнее или в обратную сторону, шлак затекает впереди ванны и остаётся в шве (ESAB).
Не та скорость. Дуга должна оставаться в передней трети сварочной ванны (Miller). При слишком быстром движении валик выходит узким и высоким, а провар — мелким. При слишком медленном валик расползается широким и выпуклым, и провар тоже мелкий. По наблюдению Lincoln Electric, новички чаще торопятся, и валик получается тонким и неровным.
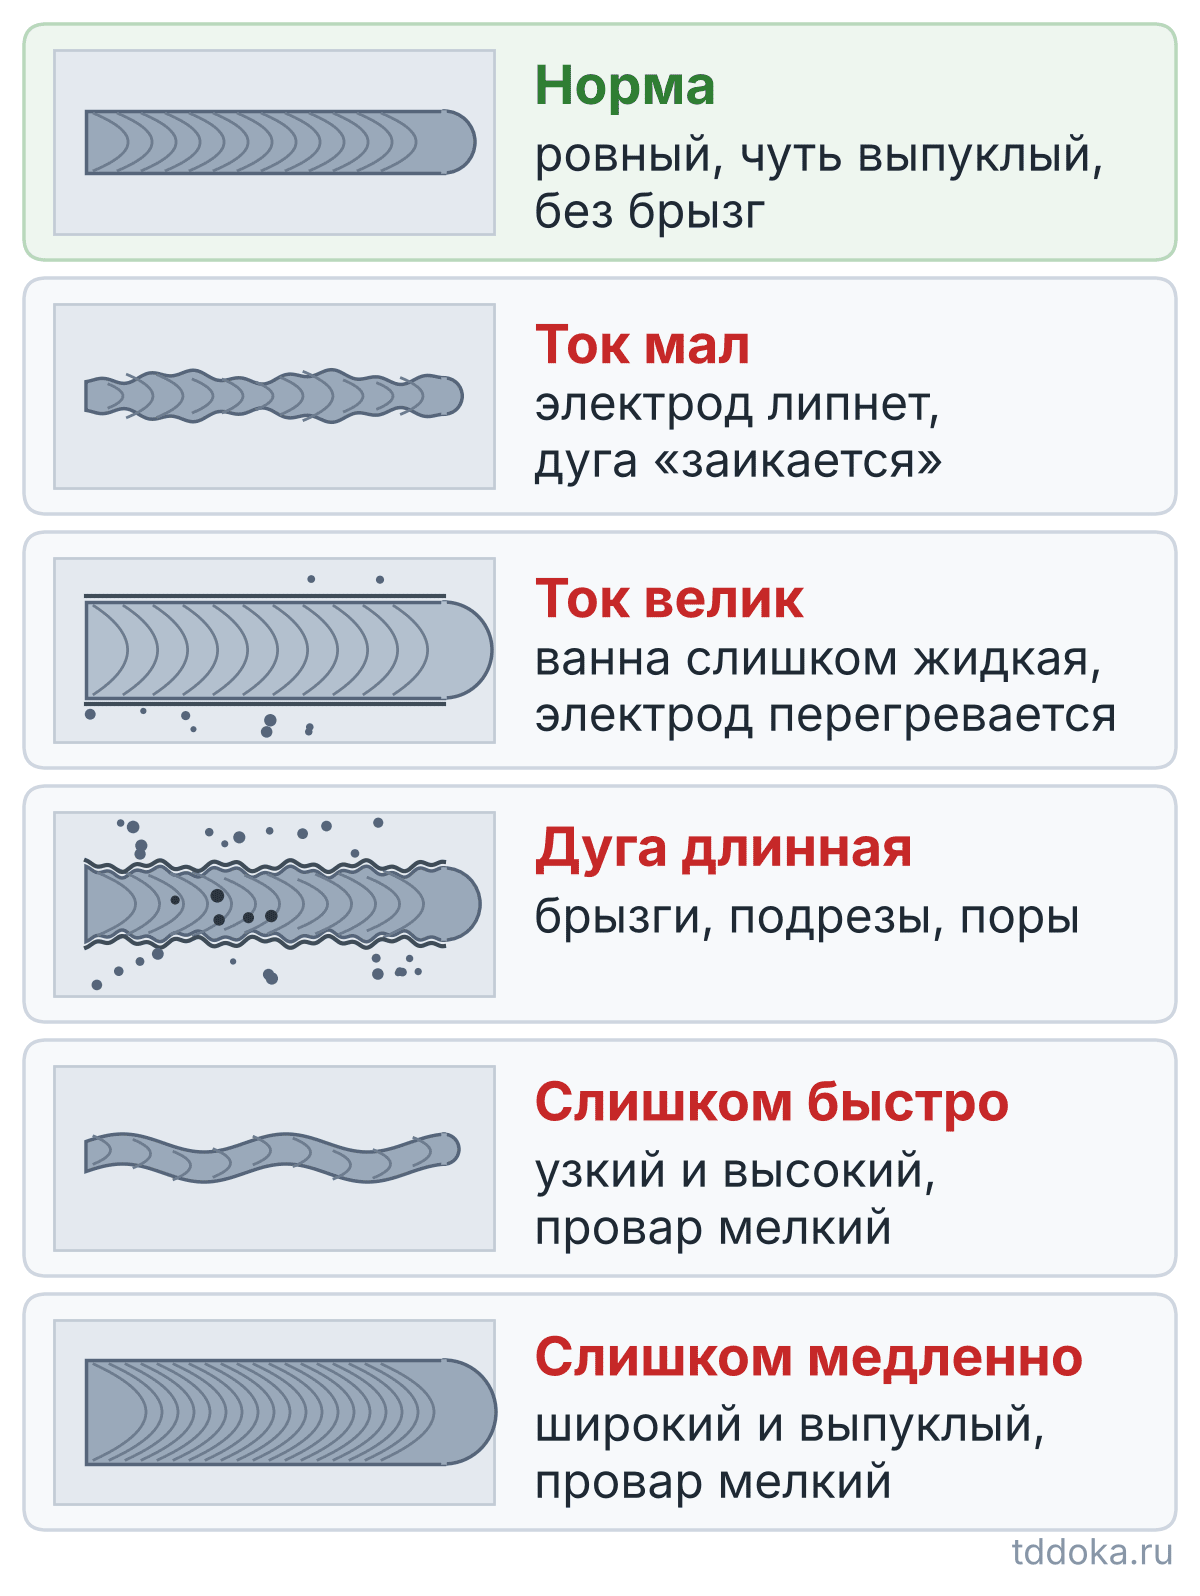
Широкие колебания на тонком металле. По Miller, на металле около 6 мм и тоньше (1/4 дюйма) поперечные колебания обычно не нужны — хватает ровного валика. Когда они всё же нужны, их ширину ограничивают двумя диаметрами стержня электрода.
Взгляд не туда. Следить нужно за ванной, а не за кончиком электрода: Lincoln Electric советует смотреть на ванну и на гребень, где металл застывает, — по ним видно, правильна ли скорость. Из практики: шлак через светофильтр выглядит тёмными пятнами, которые плавают по светлому жидкому металлу, и его не стоит принимать за ванну.
Вертикаль и потолок — не с первого дня
Учиться начинают в нижнем положении: ESAB называет его самым «прощающим» для отработки угла электрода. Вертикальный шов ведут снизу вверх, опустив держатель чуть ниже конца электрода, с наклоном до 15° от перпендикуляра (Miller). Электрод должен это допускать: по ГОСТ 9466-75 вертикаль снизу вверх разрешена электродам с цифрой положения 1, 2 или 3. Из практики: на вертикали ток ставят ниже, чем в нижнем положении, а рутиловыми электродами часто варят короткими отрывами дуги, давая ванне подстыть, иначе металл стекает.
После шва
Отбивка шлака без защиты. Из практики: горячий шлак отскакивает в лицо и за воротник. Отбивают его в защитных очках или в маске — «хамелеон» на это время переводят в режим зачистки, если он у маски есть, — и направляют удары от себя.
Незаваренный кратер. Если просто оборвать дугу, в конце шва остаётся углубление — кратер. В своде правил на монтаж внутреннего водопровода и отопления незаваренный кратер прямо назван среди недопустимых дефектов шва — вместе с трещинами и порами (СП 73.13330.2016, п. 4.6). Из практики: перед обрывом дуги электрод ненадолго задерживают на месте или возвращают чуть назад, чтобы кратер заполнился.
Первая конструкция: металл ведёт
Сразу ворота. Из практики: если взяться за ворота, бак или каркас теплицы, не набив руку, потом придётся долго срезать и шлифовать. Сначала — валики на пластине, затем стыки и угловые швы, и только потом изделие.
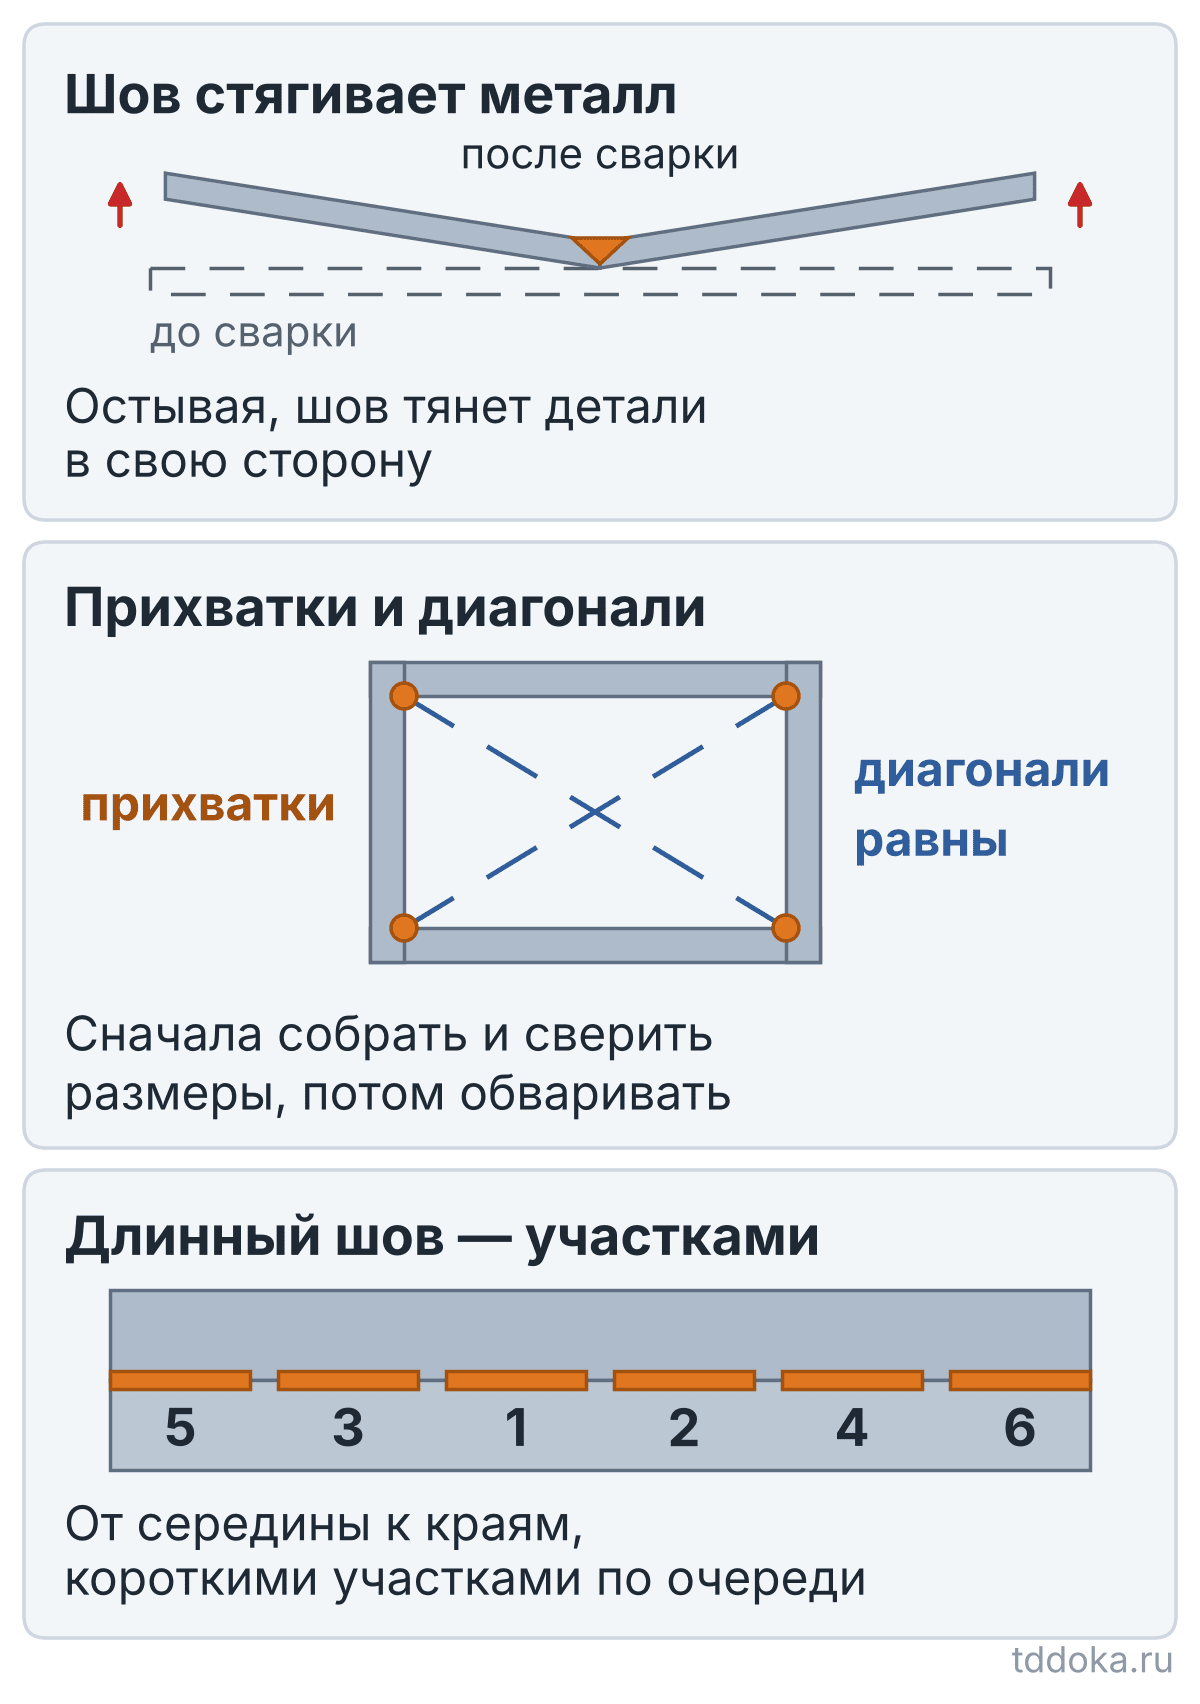
Обварка без сборки. Из практики: металл у шва нагревается сильнее, чем вдали от него, а остывая, шов стягивается, и деталь уводит в сторону шва. Поэтому конструкцию сначала собирают на прихватках, фиксируют струбцинами или магнитными угольниками, проверяют размеры и диагонали и только потом обваривают. Длинный шов не ведут за один раз от края до края: его варят короткими участками от середины к концам, а двусторонний — поочерёдно с одной и с другой стороны.
План первых тренировок
Очерёдность упражнений — из практики, советы производителей отмечены в скобках:
- Пластина толщиной 4–6 мм, зачищенная щёткой или болгаркой: грязь и ржавчина дают поры и несплавление (Miller).
- Ровные валики в нижнем положении, без колебаний. Меняйте ток в пределах диапазона с пачки и смотрите, как меняется валик.
- Валики с небольшими поперечными колебаниями — не шире двух диаметров стержня.
- Стык двух пластин с зазором и угловой шов. В тавровом соединении электрод держат посередине угла, примерно под 45° к обеим пластинам (ESAB).
- Вертикаль снизу вверх.
- Горизонтальный и потолочный швы — когда уверенно получается вертикаль.
Трубы — отдельная тема. Как соединять трубы водопровода и отопления, рассказано в статье о сварке труб на даче, а стык, который должен пройти рентген, — в статье «Как заварить трубу „на просвет“».
Вопросы и ответы
Почему электрод всё время прилипает?
Чаще всего мал ток или дуга слишком короткая. Проверьте ток по пачке и держите конец электрода на расстоянии около диаметра его стержня. Хуже зажигаются и отсыревшие электроды.
Откуда в шве поры?
Обычно от длинной дуги, сырых электродов или грязного металла. Укоротите дугу, прокалите электроды по режиму с пачки и зачистите кромки до металла.
Можно ли варить на улице в дождь?
Только под навесом. По Правилам № 884н (п. 37) без навеса из негорючих материалов сварочные работы во время осадков прекращают.
Электроды, маски-хамелеоны, электрододержатели, краги и клеммы для первых швов есть в каталоге ТД «Дока».
