


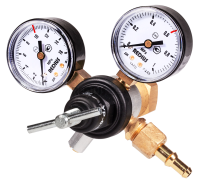




Углекислотный редуктор понижает давление углекислоты из баллона и задаёт её расход при полуавтоматической сварке. Работа с CO2 имеет две особенности, которых нет у других газов, и обе влияют на выбор оборудования.
Почему давление в баллоне не показывает остаток
Углекислота в баллоне находится в сжиженном состоянии. Пока в нём остаётся хоть немного жидкой фазы, давление паров остаётся практически постоянным и не зависит от того, полон баллон или почти пуст. Манометр высокого давления здесь не позволяет судить об остатке газа — определить его можно только взвешиванием.
Зато давление заметно меняется от температуры: на морозе оно падает, в жару растёт. Отсюда требование к редуктору — удерживать заданный расход при колебаниях входного давления.
Обмерзание и подогреватель
При отборе газ резко расширяется и охлаждается — этот эффект тем сильнее, чем выше расход. На интенсивных режимах редуктор обмерзает: канал сужается льдом, подача падает, защита сварочной ванны нарушается, в шве появляются поры.
Решение — подогреватель газа, который устанавливается перед редуктором и нагревает CO2 до расширения. Выпускаются модели с питанием 36 В от сварочного источника и 220 В от сети, а также редукторы со встроенным подогревателем в одном корпусе.
Расход
Для механизированной сварки в среде CO2 оптимальный расход составляет 10–20 литров в минуту, то есть примерно 0,6–1,2 м³/час. Больше не значит лучше: избыточный поток создаёт турбулентность, подсасывает воздух и ухудшает защиту.
Контролировать расход удобнее по ротаметру — прозрачной колбе с поплавком и шкалой в литрах в минуту. Модели с манометрической шкалой показывают расход косвенно.

