


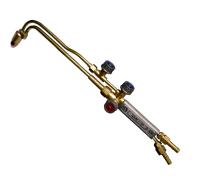


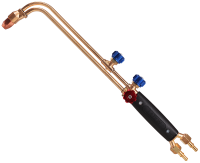
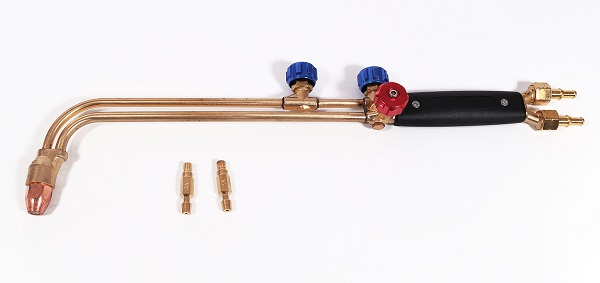


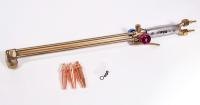


Ацетилен даёт самое горячее пламя из всех горючих газов, применяемых в газопламенной обработке, — до 3100 °C в смеси с кислородом. Отсюда главное практическое следствие: кромка прогревается до температуры воспламенения быстрее, чем при работе на пропане, и рез начинается раньше.
Когда нужен именно ацетилен
Пропан дешевле и доступнее, поэтому на нём режут там, где скорость выхода на режим не критична. Ацетиленовые резаки выбирают в трёх случаях: когда важна производительность и резов за смену много, когда режут ответственные узлы конструкций, и когда работают с толстым металлом, где разогрев кромки пропаном занимает заметное время.
Есть и обратная сторона: ацетилен дороже, его баллоны требуют особого обращения, а рукава и арматура — только совместимых материалов. Медь и сплавы с её содержанием свыше 70 % в ацетиленовом оборудовании не применяются: ацетилен образует с медью взрывоопасные соединения.
Инжекторные и трёхтрубные
В инжекторных резаках газы смешиваются в камере внутри рукоятки. Конструкция проще и легче, допускает работу при пониженном давлении ацетилена.
В трёхтрубных смешение происходит непосредственно в мундштуке. Такая схема устойчивее к обратному удару и рассчитана на длительную непрерывную работу, поэтому её выбирают для цехов и интенсивной эксплуатации.
Толщина реза и мундштуки
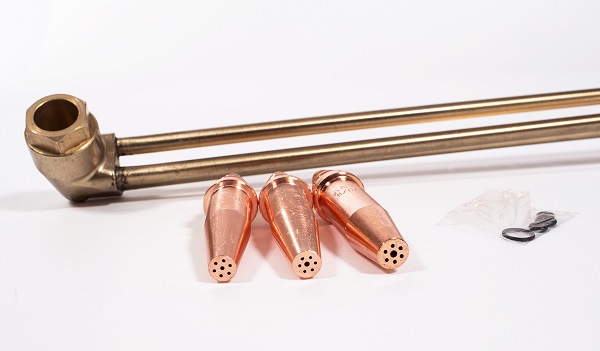
Диапазон толщин задаёт не сам резак, а комплект мундштуков: младшие номера для тонкого металла, старшие для толстого. Большинство моделей режет сталь до 300 мм при установке соответствующего мундштука.
Удлинённые исполнения на 700–1000 мм отодвигают руки оператора от зоны реза — это важно при разделке крупных конструкций. Разборные модели позволяют менять ствол отдельно от вентильного блока.

