




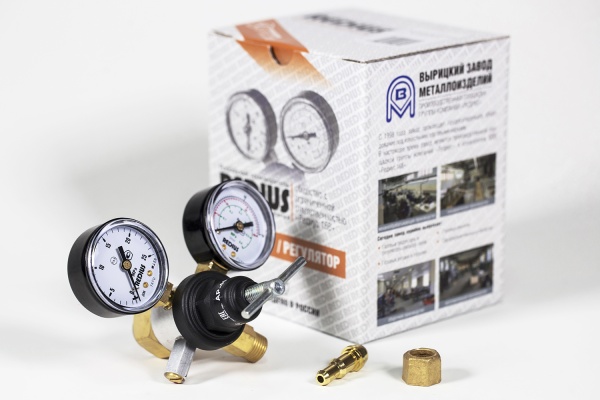


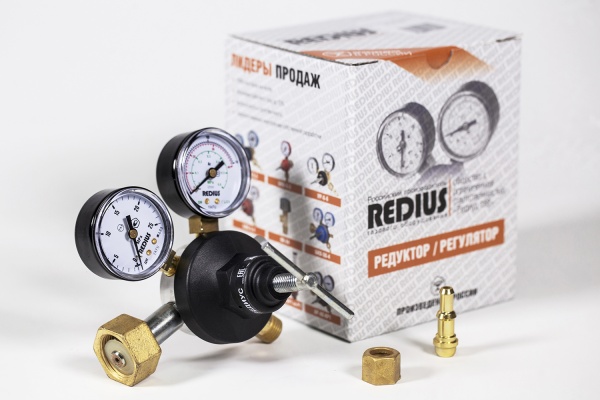


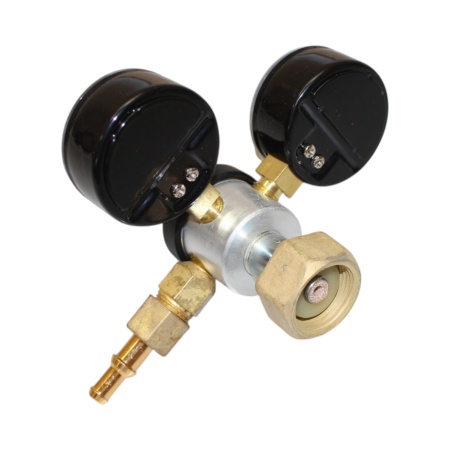
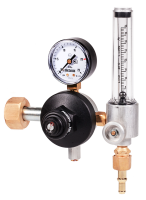
Аргоновый регулятор понижает давление аргона из баллона и задаёт расход защитного газа при аргонодуговой сварке. Стабильность потока здесь определяет качество шва напрямую: колебания расхода нарушают защиту, и в металле появляются поры и окисление.
Что означает число в обозначении
Цифра указывает на пропускную способность в литрах в минуту:
- АР-10 — до 10 л/мин, для TIG-сварки одним постом, тонких работ и малых токов;
- АР-40 — до 40 л/мин, универсальный вариант, самый распространённый;
- АР-150 — до 150 л/мин, для нескольких постов или процессов с большим расходом.
Брать регулятор с сильно завышенной пропускной способностью не стоит: точность настройки малых расходов у него ниже.
Расход для TIG
Типичные значения — от 6 до 12 литров в минуту, в зависимости от диаметра сопла и материала. Для алюминия и нержавейки берут ближе к верхней границе, для тонкой стали достаточно нижней.
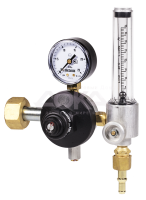
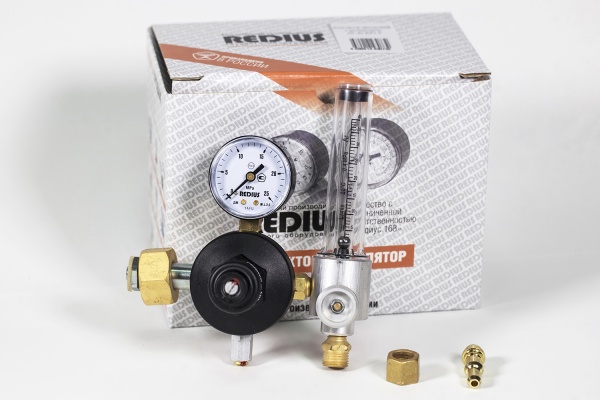
Ротаметр здесь удобнее манометрической шкалы: расход виден сразу в литрах, и его легко подстроить под конкретный узел.
Отличие от углекислотного
Аргон в баллоне находится в газообразном состоянии, а не сжиженном, поэтому не обмерзает при отборе — подогреватель ему не нужен. Зато давление в баллоне падает по мере расходования, и по манометру высокого давления видно остаток газа, чего с углекислотой не получится.
Исполнения
Индексы КР1 и м указывают на материал крышки и модификацию конструкции. Модели с поверенными манометрами и свидетельством нужны там, где приборы подлежат метрологическому контролю.

